
Autoriõigus © 2022 Adewo Automation Equipment Co.,ltd. Kõik õigused kaitstud.
Links Sitemap RSS XML Privaatsuspoliitika

Kortsumisreegel Pakenditaguse töötlemine
Pakend võib väljastpoolt lihtne tunduda, kuid karbi lõpliku jõudluse määravad paljud selle vormi struktuuris olevad detailid. Pakend peab olema õiges asendis kokku voltima, sujuvalt avanema, tootmise ajal stabiilsena püsima ja mõnel juhul kontrollitult rebima või eraldama.
Need nõuded tõlgitakse stantsi valmistamise käigus erinevateks liinistruktuurideks. Kortsumisreeglid, lõikejooned, perforeerimine ja sildamine on kõik erineva eesmärgiga ning nende asend peab vastama pakendi kujundusele.
Stantsivalmistajate jaoks ei ole väljakutse lihtsalt erineva pikkusega joonte ettevalmistamine. Olulisem ülesanne on tagada, et iga töödeldud liin vastaks lõpliku karbi struktuurile.
Mitte kõik paketi osad ei vaja sama töötlemist
Kokkupandav karp sisaldab tavaliselt paneele, volditavaid sektsioone, avasid ja ühendusalasid. Need erinevad osad ei täida sama funktsiooni, seega ei saa nad alati kasutada sama tüüpi liini.
Kortsumisreeglit kasutatakse peamiselt kontrollitud voltimisjoone loomiseks. See suunab papi etteantud asendisse voltima, ilma seda täielikult läbi lõikamata.
Lõikamist kasutatakse seal, kus materjal tuleb täielikult eraldada. Perforatsioon sobib aladele, mis vajavad kontrollitud rebimist, samas kui silla abil saab valitud sektsioone pärast stantsimist ühendada.
Ühes vormis võivad need struktuurid koos töötada. Lõpptulemus ei sõltu ainult individuaalsest töötlemismeetodist, vaid ka sellest, kas iga rida on teiste suhtes õigesti paigutatud.
Lõikamine: vajalike pikkuste ettevalmistamine
Enne kui kortsumisreeglit saab matriitsiks kokku panna, tuleb need esmalt valmistada vastavalt matriitsi kujunduses olevatele mõõtmetele.
Karbi erinevad osad nõuavad erinevat pikkust. Välimised lõikesektsioonid, kokkuklapitavad sektsioonid ja erikonstruktsioonid võivad kõik vajada erinevat joone pikkust.
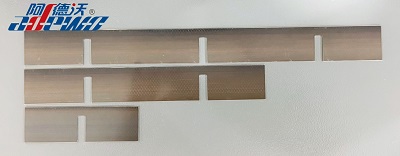
Kui joon lõigatakse liiga pikaks või lühikeseks, võib see mõjutada selle asendit matriitsi kokkupanekul. Keerulisemate stantsistruktuuride korral võivad isegi väikesed erinevused muuta paigaldamise keerulisemaks või mõjutada töödeldud sektsioonide vastavust esialgsele kujundusele.
Seetõttu on pikkuse tuvastamine, sorteerimine ja lõikamine liini ettevalmistamisel olulised sammud.
Tootjate jaoks, kes käitlevad korraga mitut kartongi kujundust, võib erinevate liinide pikkuste automaatne tuvastamine lihtsustada ka ettevalmistusprotsessi ja vähendada vajadust materjalide käsitsi eraldamiseks enne kokkupanekut.
Perforatsioon: Kontrollitud pisara loomine
Mitte iga pakend pole mõeldud avamiseks ainult voltimise teel.
Paljud karbid ja papppakendid sisaldavad ärarebitavaid sektsioone, kergesti avatavaid alasid või muid konstruktsioone, mis tuleb käsitsi eraldada. Nende rakenduste puhul muudaks pidev lõikejoon sektsiooni liiga vara eraldatuks.
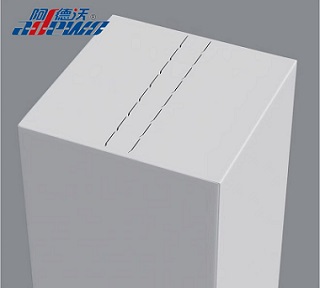
Perforatsioon loob selle asemel katkendliku lõikestruktuuri. Lõikamata osad hoiavad pakendi enne avamist seotuna, samas kui lõigatud osad tagavad rebimiseks kindla tee.
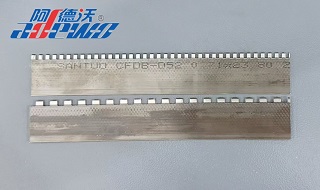
Perforatsiooni paigutus peab vastama pakendi struktuurile ja kavandatud avamisviisile. Liiga palju lõikamist võib ühendust nõrgendada, samas kui ebapiisav lõikamine võib muuta pakendi rebimise keeruliseks.
Seetõttu on perforeerimine nii lõikamisest kui ka kortsumisest erinev töötlemisnõue.
Sildamine: Ühenduspunktide säilitamine
Teine levinud nõue on hoida valitud papi osad pärast stantsimist ühendatud.
Sildamine loob konkreetsed ühenduspunktid piki töödeldud joont. Need punktid aitavad säilitada lehe terviklikkust tootmise, käsitsemise või järgnevate toimingute ajal.
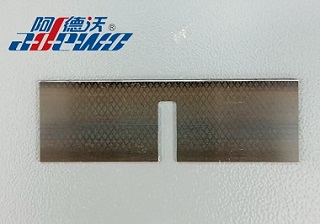
Mõne stantskonstruktsiooni jaoks ei piisa ühest sillast. Ühel lõigul võib olla vaja mitut ühenduspunkti, mis on koht, kus mitme silla kasutamine on kasulik.
Mõned konstruktsioonid võivad nõuda ka mõlemapoolset sildamist, kusjuures mõlemal pool joont on vastavad sillaasendid.
Sildade asukohta, arvu ja paigutust tuleb arvestada koos matriitsi kujundusega. Nende eesmärk ei ole lihtsalt ühenduspunktide lisamine, vaid vajalik tasakaal lõikamise ja ülejäänud ühenduse vahel.
Huuled: Nurga lõikamise parandamine
Mõned pappstruktuurid nõuavad rea lõpus täiendavat töötlemist, eriti kui mitu rida kohtuvad või kui puhas nurk on oluline.
Lipping loob reegli lõppu sälgu. Karbi stantsimisel võib see aidata vähendada papi jääke nurkades pärast lõikamist, mille tulemuseks on puhtam nurk.
Huuled võivad samuti aidata vähendada häireid, kui reeglid ristuvad või on kokku pandud. See muutub asjakohasemaks, kui matriitsis on kompaktsed või keerulised joonestruktuurid.
Kuigi töödeldud sälk on väike, võib see mõjutada külgnevate joonte vahelist koostoimet ja valmis karbi kvaliteeti.
Kuidas neid ridu enne stantsi kokkupanekut ette valmistatakse?
Ettevalmistusprotsess algab digitaalse vormi kujundusega.
Kui nõutav reainfo on kindlaks määratud, tuleb eri pikkused tuvastada ja sorteerida. Seejärel saab jooned lõigata nende määratud pikkustesse, samas kui spetsiaalset töötlemist vajavad lõigud võivad saada perforeeritud, sillatud, ääristatud või eemaldamisega seotud struktuure.
Stantsivalmistaja jaoks on need sammud tihedalt seotud. Lõikepikkus, töötlemisasend ja lõplik kokkupanek peavad kõik vastama originaalprojektile.
Kuna pakendistruktuurid muutuvad üksikasjalikumaks, võib käsitsi ettevalmistamine hõlmata korduvat mõõtmist, sorteerimist ja töötlemist. Organiseeritud automatiseeritud ettevalmistusprotsess võib seega aidata muuta ülemineku digitaalselt disainilt füüsilisele vormile järjepidevamaks.
ADEWO ABM-X1E PROPikkuse sorteerimise lõikemasin
ADEWO ABM-X1E PRO pikkuse sorteerimise lõikemasin ühendab joone pikkuse automaatse tuvastamise ja sorteerimise lõikamise ja mitme joone töötlemise funktsiooniga.
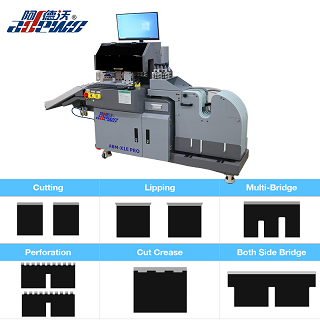
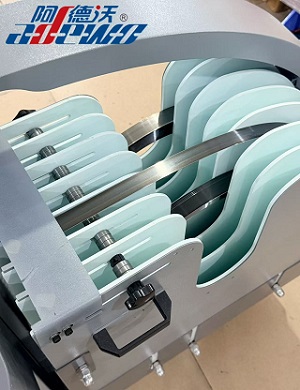
Masin, mis on mõeldud stantsimiseks, toetab 7 reeglipooli ja saab hakkama 0,71, 1,05 ja 1,42 mm paksuste reeglitega, mille kõrgus on 22–60 mm.
Selle töötlemisfunktsioonid hõlmavad järgmist:
Pikkuse sorteerimine
Lõikamine
Huuled
Mitme sildamine
Mõlemapoolne sild
Perforatsioon
Masin toetab DXF- ja DWG-failivorminguid, võimaldades töödelda teavet tavaliselt kasutatavate vormimisfailide põhjal.
| Valikuline reegli paksus | 0,71, 1,05, 1,42 mm |
| Toetatud reegli kõrgus | 22-60 mm |
| Kolm tööriista funktsiooni |
Sildamine, lõikamine, huulestamine, mõlemapoolne sild |
| Neli tööriista funktsiooni | Sildamine, lõikamine, huulte tegemine, perforeerimine, mõlema külje sild |
| Valikulised funktsioonid | Lõika kortsus, Conner Cut, 4pt/8pt kortsumisreegel, eemaldamise reegel |
| Masina kaal | 330 kg |
| Üldine mõõde | 1750 * 760 * 1250 mm (PxLxK) |
Pakendikujundusest reatöötluseni
Pakend võib lõpptootena vaadatuna tunduda lihtne, kuid selle voltimine, avamine, rebimine ja jäätmete eemaldamine on tihedalt seotud selle taga oleva matriitsi konstruktsiooniga.
Kortsumisreegel määrab, kus papp voltib. Lõikamine määrab, kus materjal eraldub. Perforatsioon loob kontrollitud rebenemistee, samas kui sildamine säilitab valitud ühendused. Huulte ja eemaldamisega seotud struktuurid vastavad stantsi spetsiifilisematele nõuetele.
Igal protsessil on oma eesmärk, kuid ükski neist ei eksisteeri pakendi kujundusest sõltumatult.
Digitaalne stantsifail määratleb vajaliku struktuuri ja täpne liini ettevalmistamine muudab selle teabe töödeldud ridadeks, mis on valmis matriitsi kokkupanekuks. See seos pakendi disaini, stantsi konstruktsiooni ja liinitöötluse vahel võimaldab digitaalse disaini väikestest detailidest saada valmis pakendis usaldusväärseteks funktsioonideks.
Järgmine:
Kuidas teha paberkottide stantse
Autoriõigus © 2022 Adewo Automation Equipment Co.,ltd. Kõik õigused kaitstud.
Links Sitemap RSS XML Privaatsuspoliitika