
Autoriõigus © 2022 Adewo Automation Equipment Co.,ltd. Kõik õigused kaitstud.
Links Sitemap RSS XML Privaatsuspoliitika

Paberkotid on kõikjal – toidupoed, jaekauplused, toidulauad. Kuid iga puhta, hästi volditud paberkoti taga on tööriist, mida enamik inimesi kunagi ei näe: stants. Paberkoti stants on vineerplaat, millel on teravad terasreeglid (lõikereegel) ja kortsumisreeglid, mis on seatud laseriga lõigatud piludesse. Paberile vajutades lõikab see koti kuju ja loob ühe tõmbega voltimisjooned.
Kui tegelete pakendiäriga, võib nende stantside valmistamise – ning kiirema ja täpsema valmistamise – teadmine teie tootmist oluliselt muuta. See juhend juhendab teid samm-sammult läbi kogu stantsi valmistamise protsessi.
Enne sammudesse hüppamist tehkem selgeks, mida te tegelikult ehitate.
Paberkoti stants on terasest reegli stants. Sellel on kolm põhiosa:
- Surveplaat: paks vineerplaat, tavaliselt 12–18 mm, valmistatud kase- või vahtraspoonist. See peab olema tugev, tasane ja stabiilne, sest igasugune koolutamine viskab kogu matriitsi minema.
- Lõikamise reeglid: õhukesed terasterad, tavaliselt paksusega 2 või 3 pt, mis lõikavad läbi paberi.
- Kortsumisreeglid: lühemad ja nürid reeglid, mis suruvad voltimisjooned paberisse ilma seda lõikamata.
Disainer loob CAD-tarkvaras (AutoCAD, Illustrator või Cimex) matriitsipaigutuse, kasutades erinevaid värve või kihte lõikejoonte eraldamiseks kortsumisjoontest. Fail eksporditakse DXF- või DWG-vormingus – standardvormingus stantsimistarkvara jaoks. Seejärel liigub protsess töökotta.
Enne alustamist veenduge, et teil on:
- stantsplaat: 12–18 mm laserklassi vineer (kask või vaher)
- Lõikereeglid: 2pt (0,71 mm) või 3pt (1,07 mm) terasest reeglid
- Kortsutamisreeglid: tavaliselt 2pt või 3pt, lühem kui lõikamisreeglid
- Kummist väljutusmaterjal: reeglite ümber asetatud kummiribad, mis suruvad paberi pärast lõikamist maha
- CAD-kujundusfail: DXF- või DWG-vorming
- Laserlõikusmasin (või juurdepääs sellele)
- reeglite painutamise seadmed (käsitsi või automaatsed)
- Kortsumismasin
Kõik algab disainist. Teil on vaja CAD-joonist, millel on täpselt näidatud, kus kott lõigatakse ja kus see voltitakse. Mõelge sellele kui teekaardile surma jaoks.
- Kinnitage koti stiil, suurus, paberi paksus ja voltimisstruktuur.
- Looge või võtke vastu DXF- või DWG-vormingus CAD-fail.
- Märkige selgelt kolme tüüpi jooned: lõikejooned (ühtlased), kortsumisjooned (punktiir- või katkendlikud) ja vajadusel perforeerimisjooned.
- Kontrollige oma mõõtmeid veel kord. Väike viga disainis muutub suureks veaks matriitsis.
Kui disain on valmis, importige DXF-fail laserlõikamise tarkvarasse.
- Määrake skaala ja lähtepunkt.
- Kaardistage kihid, et tarkvara teaks, millised jooned on lõikejooned ja millised kortsumisjooned.
- Sisestage stantsiplaadi paksus ja materjali tüüp.
- Seadistage laseri võimsus, lõikekiirus ja lõiketera kompenseerimine.
"Kõrv" on pilu laius, mille laser plaadile põletab. See on kriitiline. Kui pilu on liiga lai, jääb reegel lahti ja võib pressimise ajal välja tõmmata. Kui pesa on liiga kitsas, võib plaat väänduda või isegi puruneda. Tavalised pilu laiused on 2pt (umbes 0,71 mm) või 3pt (umbes 1,07 mm).
Asetage vineerist stantsplaat masina lauale. Joondage see nullpunktiga ja kinnitage see kindlalt. Lõikamise ajal nihkuv laud tähendab rikutud stantsi. Enamik kaasaegseid masinaid kasutavad sondi või automaatse järgimise süsteemi, et kohandada plaadi paksuse väikeseid erinevusi, hoides laserit ühtlasel kaugusel.
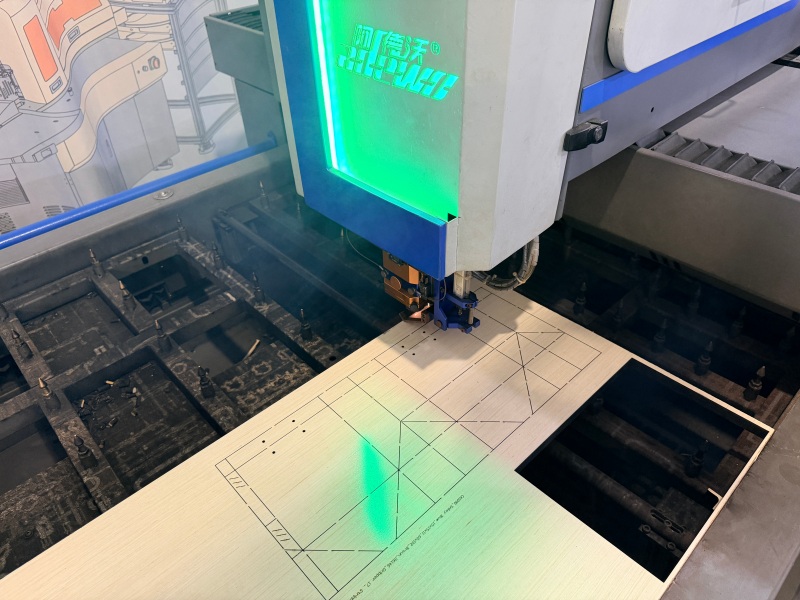
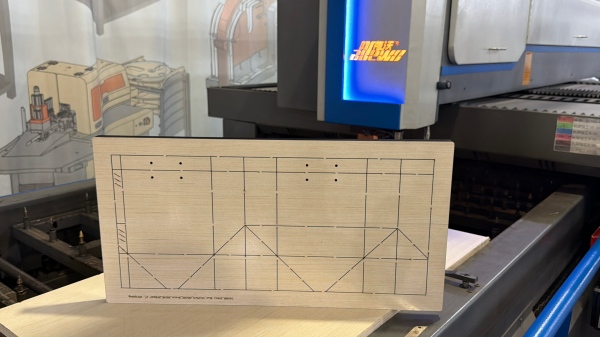
Siin hakkab stants kuju võtma. CO2 laser põletab vineeri sisse täpsed pilud mööda lõike- ja kortsumisjooni.
- Käivitage lõikeprogramm ja jälgige paari esimest pilu.
- Kontrollige, kas pilu laius ja sügavus vastavad teie spetsifikatsioonidele.
- Jälgige sildu – väikesed lõikamata osad, mis hoiavad stantsilauda tihedalt asetsevate reeglite vahel.
- Pärast lõikamist eemaldage jääkmaterjal ja kontrollige plaati.
Laser ei lõika lõpuni läbi. See põletab pilud piisavalt sügavale, et hoida reegleid kindlalt kinni, jättes samal ajal laua põhja puutumata.
Nüüd peate terasereeglid vormima, et need vastaksid matriitsi kujundusele. Lõikereeglid on teravad terad; kortsumisreeglid on nürid ja veidi lühemad.
- Valige oma matriitplaadile õige reegli paksus ja kõrgus.
- Painutage reegleid, et need sobiksid CAD-kujunduse kõverate ja nurkadega.
- Lõika iga reegel vajaliku pikkusega.
- Keeruliste kujundite puhul võib tekkida vajadus pingepunktides reeglid sillustada (sälkida), et vältida pragunemist.
Käsitööpoodides tehakse seda reeglipainutaja ja reeglilõikuriga. Täiustatud poodides tegeleb automaatne painutuspink kogu protsessiga digitaalsest failist, painutus- ja lõikamisreeglitest palju väiksema käsitsi veaga.
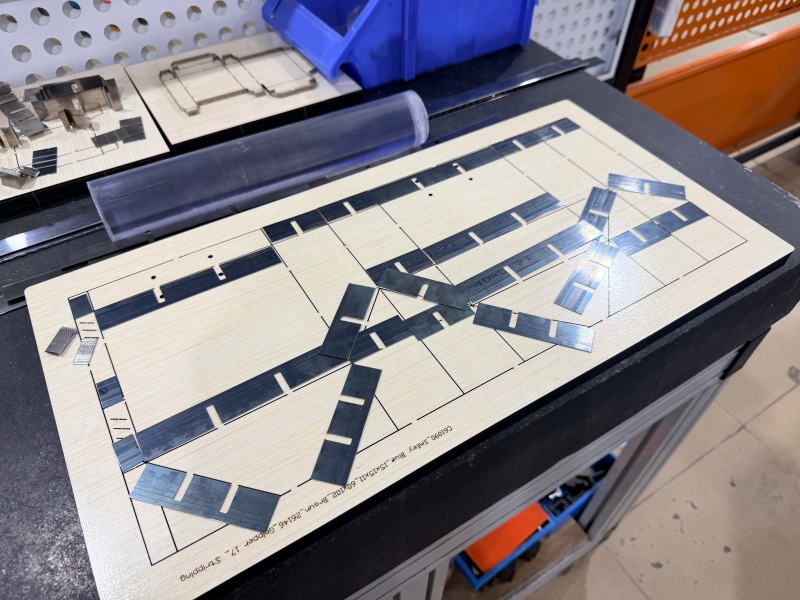
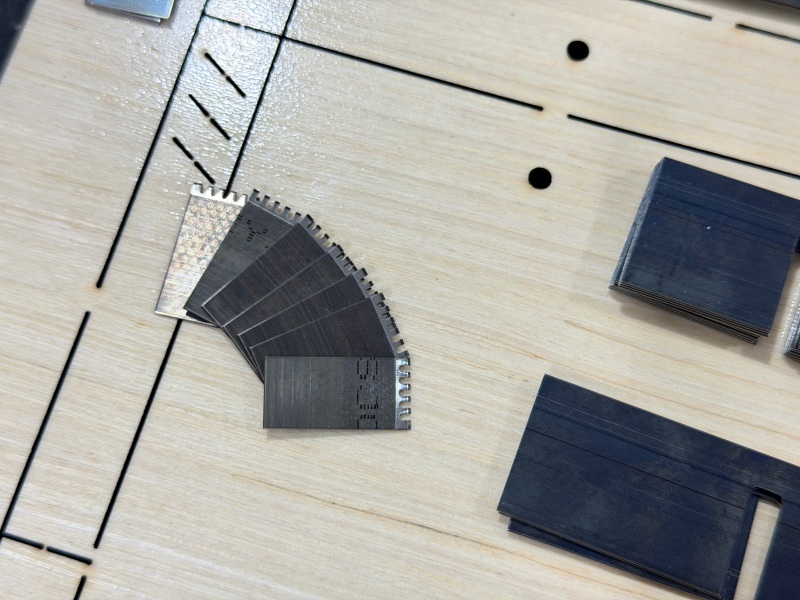
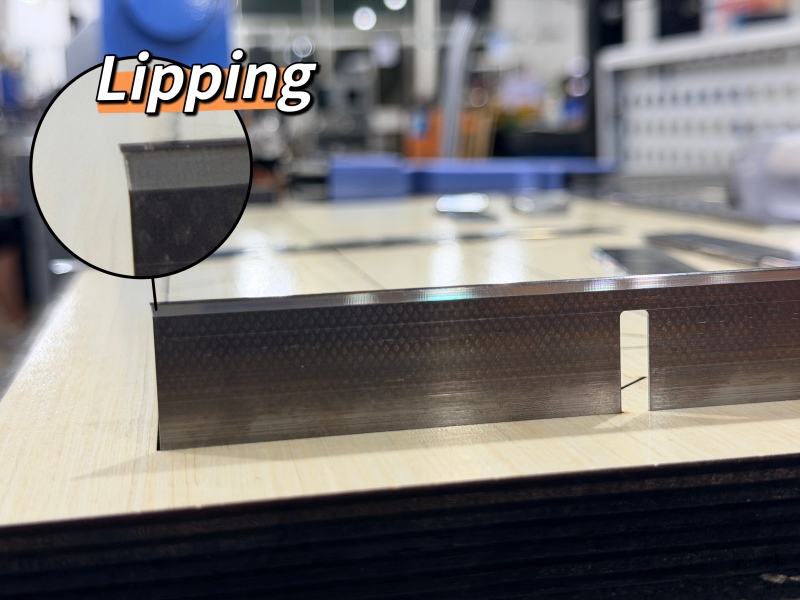
Kuna laud on lõigatud ja reeglid kujundatud, on aeg stants kokku panna.
- Sisestage lõikereeglid piki lõikejoont olevatesse piludesse.
- Sisestage kortsumisreeglid piki kortsujooni.
- Kontrollige, kas kõik reeglid on õigel kõrgusel ja sobivad tihedalt oma pessa.
- Veenduge, et kõik reeglid oleksid tasemel. Liiga kõrgel asetsev reegel lõikab liiga sügavale; liiga madalal asetsev paber jätab paberist täielikult puudu.
Seda sammu nimetatakse sageli "reegli sisestamiseks" või "stantsi kokkupanekuks". See on detailitöö, kuid selle õigeks saamine tähendab vahet puhta lõike ja räpane lõike vahel.
Pärast reeglite kehtestamist vajate kummi. Kummiribad asetatakse reeglite ümber, lõikeservast veidi kõrgemale. Nende töö on lihtne: kui stants surub alla ja lõikab paberit, lükkab kumm paberi matriitsi küljest tagasi, et see ei kleepuks.
- Asetage kummiribad ühtlaselt ümber kõigi reeglite.
- Veenduge, et kumm oleks reegli servast kõrgemal.
- Kontrollige, et kumm ei blokeeriks lõike- või kortsumispiirkondi.
- Kontrollige väljutamist, surudes paberitükki vastu matriitsi ja tõstes selle ära.
Enne stantsi tootmist alustamist peate seda testima.
- Käivitage tegelik paberkoti materjali proovilõige.
- Kontrollige lõikekvaliteeti: kas lõiked on puhtad? Kas paber on täielikult läbi lõigatud?
- Kontrollige voltimise kvaliteeti: kas paber voldib mööda voltimisjooni puhtalt kokku? Igasugune pragunemine või rebenemine tähendab, et kortsumisreegleid tuleb kohandada.
- Kontrollige väljatõmbamist: kas paber vabaneb matriitsist sujuvalt?
- Reguleerige reegleid või kummi vastavalt vajadusele.
- Kui kõik on õige, puhastage matriit, märgistage sellele koti tüüp ja suurus ning hoidke seda korralikult.
Paberkottide stantside valmistamisel on peamised seadmete etapid stantsiplaadi lõikamine, terasreeglite painutamine ja kortsumisreeglite ettevalmistamine. Adewo pakub kolme masinat, mis katavad need etapid. Igaüht neist saab kasutada eraldi või väikese tootmisliini osana.
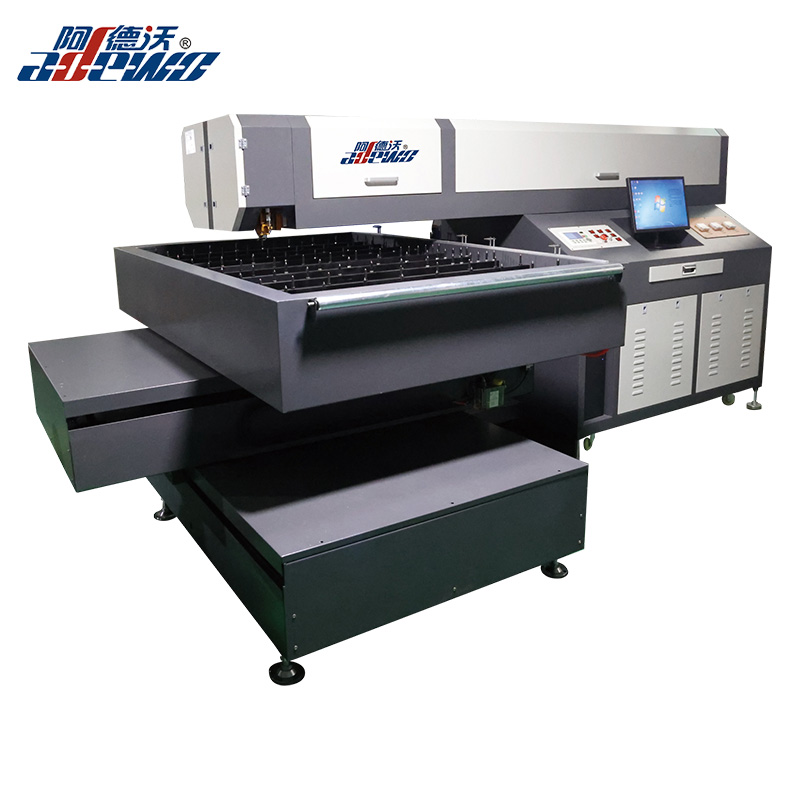
1. Fikseeritud peaga laserlõikusmasin ADW-LC600
Kui matriitsi kujundus on valmis, on esimene tootmisetapp stantsiplaadi lõikamine. ADW-LC600 on selle töö jaoks mõeldud laserlõikusmasin.
See kasutab fikseeritud laserpead ja liikuvat lauda, mis hoiab lõikamise stabiilsena. Imporditud maapealne kuulkruvi ajam lisab vastupidavust ja suurt täpsust, samas kui ristkonstruktsioon toetab pikaajalist töötamist. Auto-follow lõikesüsteem võimaldab ühe käiguga lõigata erineva paksusega plaate ning peeglit ja läätse on lihtne vahetada ja puhastada. See talub vineeri 6–22 mm, aga ka PVC-plaati, akrüüli ja terast alla 3 mm.
| Üksus | Spetsifikatsioon |
|---|---|
| Tööpiirkond | 1200 × 1800 mm (kohandatav) |
| Laseri tee | Laserpea fikseeritud, laud liigub |
| Ajami tüüp | Imporditud maandatud kuulkruvi |
| Lõikematerjalid | 6–22 mm vineer, PVC, akrüül, teras <3 mm |
| Failivorming | AI, DST, PLT, BMP, DXF |
| Toiteallikas | Ühefaasiline 220V, 50/60Hz, 10A |
2. Automaatne painutusmasin ABM-832A2
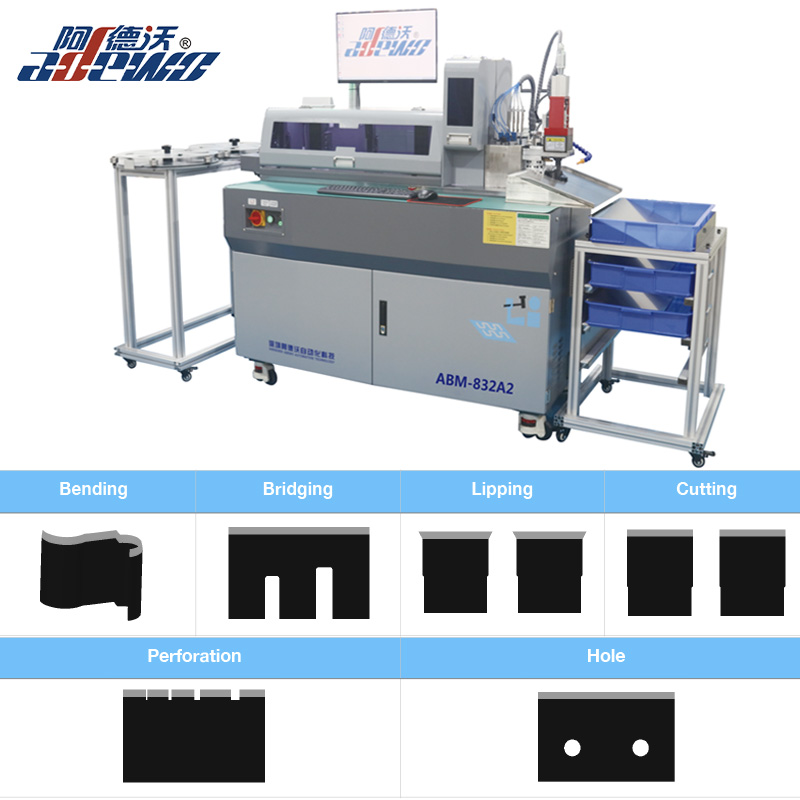
Kui stantsplaat on lõigatud, tuleb terasreegleid painutada ja lõigata, et need vastaksid paberkoti kujule. ABM-832A2 automatiseerib selle sammu.
See ühendab painutamise ja lõikamise ühe toiminguga, muutes protsessi ohutumaks ja tõhusamaks. Mitme löögiga tööriist pakub selliseid valikuid nagu ääristamine, vormi lõikamine, sild, auk või perforatsioon ning iga tööriist on sõltumatu ja hõlpsasti vahetatav. Kruvijuhiku etteandega topeltklambrid võimaldavad pidevat tööd ja nutikat tarkvara on lihtne kasutada mitme keelevalikuga. See toetab reegli paksust 0,45–1,05 mm ja reegli kõrgust 8–32 mm.
| Üksus | Spetsifikatsioon |
|---|---|
| Reegli paksus | 0,45, 0,53, 0,71, 1,05 mm |
| Reegli kõrgus | 8-32 mm |
| Põhifunktsioonid | Painutamine, libisemine, vormi lõikamine, sild, lame lõikamine |
| Valikulised funktsioonid | Perforatsioon, auk |
| Failivorming | DXF, DWG |
3. ABM-X1E PRO Pikkussorteeriv kortsude lõikamismasin
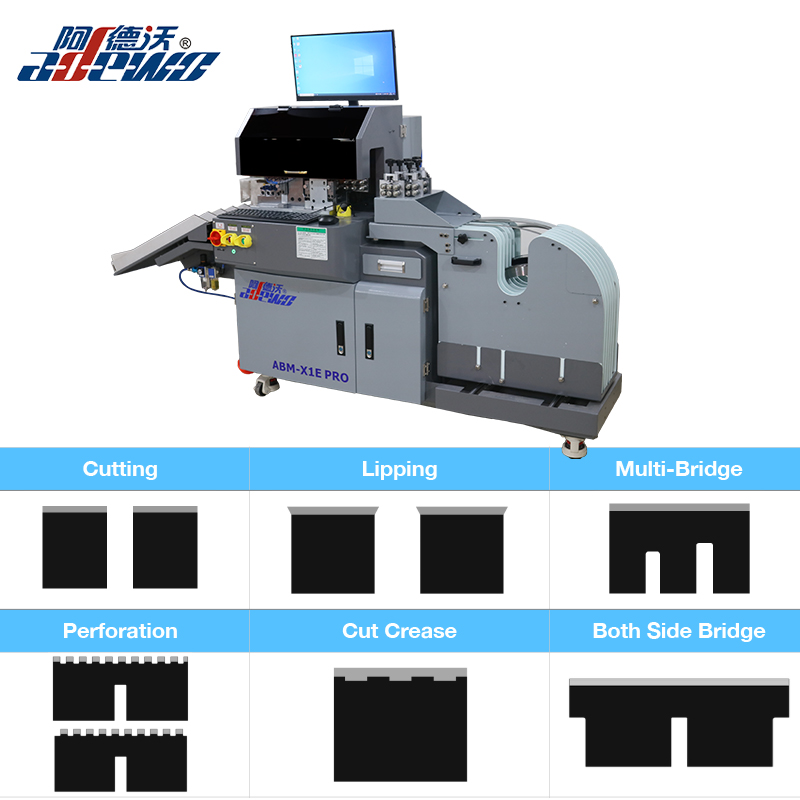
Kortsumisreeglid on paberkottide puhaste voltide jaoks olulised. ABM-X1E PRO aitab täpselt ette valmistada kortsumisreegleid ja nendega seotud funktsioone.
Tarkvara tuvastab automaatselt erinevad pikkused, nii et te ei pea neid käsitsi sorteerima. Tööriistad on kohandatavad, sealhulgas eemaldamisreegli ja 4pt/8pt laserkortsutamise valikud. Iga tööriist on sõltumatu ja hõlpsasti vahetatav ning servomootor saab hakkama automaatse sildamise ja automaatse lõikamisega. Perforatsiooni ja lõigatud kortsu laiust saab määrata tarkvara kaudu. Mitme reegliga kassett mahutab kuni seitse terasrulli rulli, mis muudab muutmise lihtsaks ja ohutuks. Masin toetab ka inglise ja hiina tarkvara ning sellel on väike ruumijälg.
| Üksus | Spetsifikatsioon |
|---|---|
| Reegli paksus | 0,71, 1,05, 1,42 mm |
| Kolme tööriistaga funktsioonid | Sildamine, lõikamine, lippamine, mõlemapoolne sild |
| Nelja tööriista funktsioonid | Sildamine, lõikamine, lippimine, mõlemapoolne sild, perforatsioon |
| Valikulised funktsioonid | Lõigatud korts, nurgalõige, 4pt/8pt voltimisreegel, eemaldamisreegel |
| Failivorming | DXF, DWG |
- Paberkotti tootvad die kauplused surevad regulaarselt, kes soovivad lühendada töötlemisaega.
- Pakendiettevõtted, kes vajavad kiiremat stantsi tootmist, et täita tihedaid tarnegraafikuid.
- Tootjad, kes otsivad tööülesannete paremat järjepidevust ja korratavust.
- Ettevõtted, kes plaanivad paberkottide tootmist laiendada, lõpetavad tööjõukulusid proportsionaalselt suurendamata.
Paberkoti stantsi valmistamine on mitmeetapiline protsess, mis nõuab täpsust igas etapis – alates CAD-kujundusest ja laserlõikamisest kuni reegli painutamise, sisestamise, kummeerimise ja testimiseni. Kui mõni neist sammudest on valesti tehtud, tähendab see, et stants ei lõika puhtalt, ei kortsu korralikult või ei kesta.
Hea uudis on see, et suurt osa sellest protsessist saab automatiseerida. Kui toodate paberkottide stantse ja soovite parandada kiirust, täpsust või järjepidevust, tasub neid masinaid uurida. Saate Adewoga ühendust võtta demo, masina spetsifikatsioonide või teie tootmisvajadustele kohandatud tehnilise toe saamiseks.
Autoriõigus © 2022 Adewo Automation Equipment Co.,ltd. Kõik õigused kaitstud.
Links Sitemap RSS XML Privaatsuspoliitika